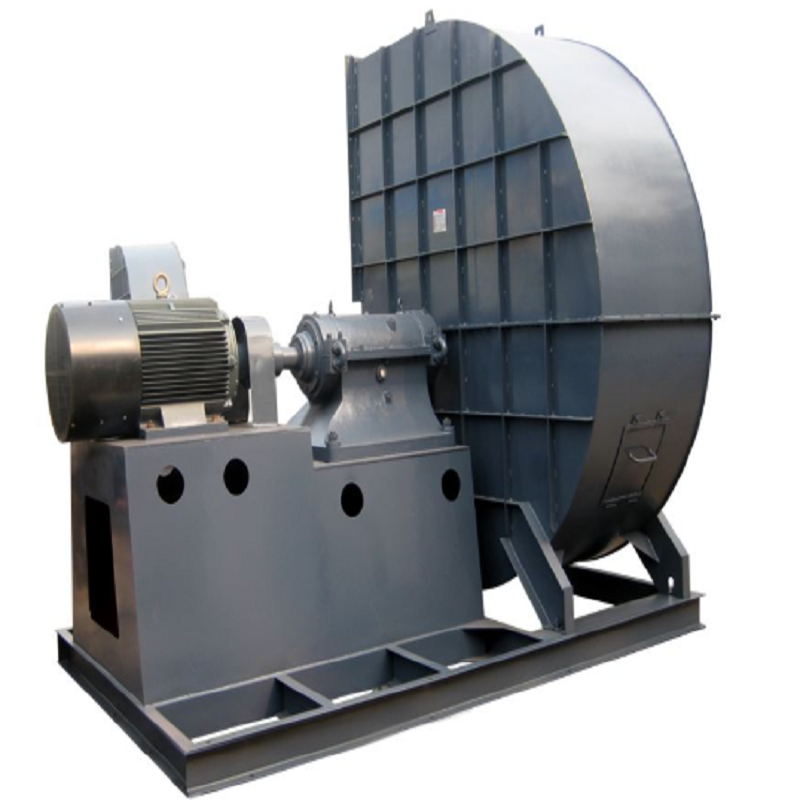
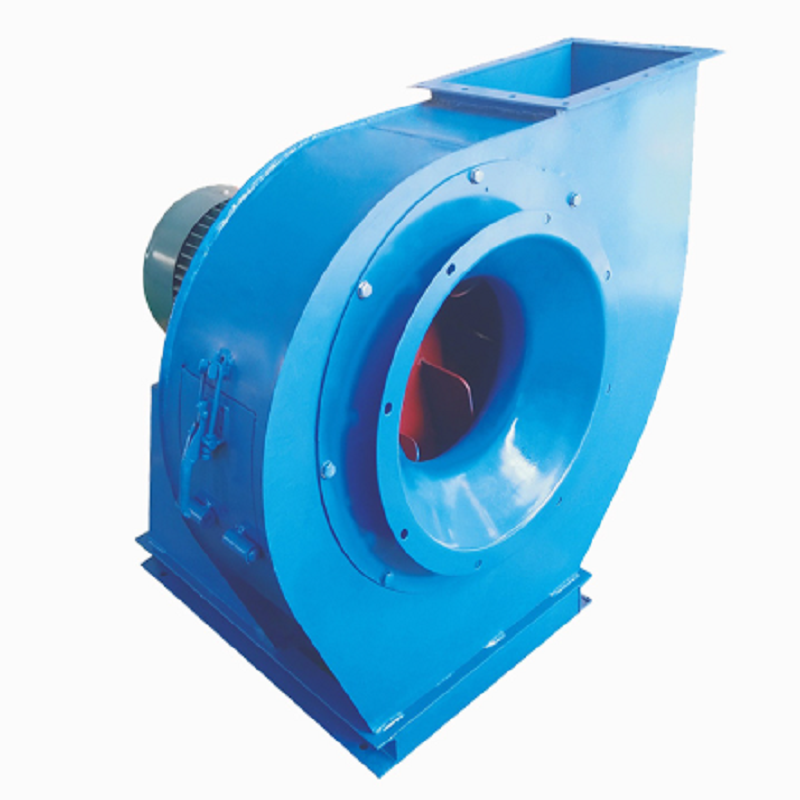
يمكن لمروحة الطرد المركزي الصناعية أن تستهلك كمية كبيرة من الكهرباء عندما تعمل بشكل مستمر في مصنع التصنيع. في العديد من أنظمة التهوية والعادم القديمة، لا تكون المروحة نفسها غير فعالة بالضرورة؛ المشكلة الأكبر هي أن مروحة الطرد المركزي الصناعية تعمل غالبًا بسرعة أو ضغط أو تدفق هواء أعلى مما تتطلبه العملية فعليًا. قبل استبدال المعدات، يجب على مهندسي المصانع قياس حالة التشغيل الحالية وتحديد مكان استخدام الطاقة الزائدة.
الخطوة الأولى في تحسين نظام مروحة الطرد المركزي الصناعية هي إنشاء خط أساس تشغيلي موثوق. سجل تدفق الهواء، والضغط الثابت، وسرعة المروحة، وتيار المحرك، وقوة المحرك، ودرجة حرارة التحمل، والاهتزاز، وساعات التشغيل. يجب أيضًا تسجيل موضع المخمد لأن المروحة التي تعمل بسرعة 100% مع مخمد مغلق بشدة غالبًا ما تكون إشارة واضحة إلى عدم التوافق بين سعة المروحة ومتطلبات النظام.
على سبيل المثال، قد يكون لدى المصنع مروحة طرد مركزي صناعية تم اختيارها في الأصل لـ 30000 متر مكعب/ساعة عند 2000 باسكال، بينما تتطلب العملية الحالية حوالي 22000 متر مكعب/ساعة فقط. إذا استمرت المروحة في العمل بأقصى سرعة وتم التحكم في تدفق الهواء بواسطة مخمد، فإن المحرك لا يزال يستهلك الكثير من الطاقة المقدرة له. يوفر قياس ظروف النظام الفعلية المعلومات اللازمة قبل إجراء أي تعديل.
يتم إخفاء فرصة توفير الطاقة الشائعة لمروحة الطرد المركزي الصناعية خلف مخمد المدخل أو المخرج. يعمل المخمد على تقليل تدفق الهواء عن طريق زيادة مقاومة النظام، لكنه لا يقلل بشكل مباشر من سرعة دوران المروحة. وبالتالي يستمر المحرك في قيادة المكره بنفس السرعة بينما يتم تبديد جزء من الضغط المتاح عبر المخمد.
أثناء الفحص، يجب على الفنيين تسجيل فتحة المخمد ومقارنتها بتدفق الهواء المطلوب للعملية. إذا كانت مروحة الطرد المركزي الصناعية تعمل بشكل طبيعي مع فتح المخمد بنسبة 50-60% فقط، فيجب على المهندسين التحقق مما إذا كان من الممكن تقليل سرعة المروحة بدلاً من ذلك. في التطبيقات المناسبة، يمكن أن يوفر تركيب محرك التردد المتغير (VFD) تحكمًا أفضل بكثير من الاختناق الميكانيكي المستمر.
يمكن أن يؤدي تقليل سرعة المروحة إلى انخفاض كبير في استهلاك الطاقة لأن طاقة مروحة الطرد المركزي تتغير بسرعة مع السرعة. في ظل ظروف نظام مماثلة، تشير قوانين تقارب المروحة إلى أن تدفق الهواء يتناسب تقريبًا مع السرعة، ويختلف الضغط تقريبًا مع مربع السرعة، وتتغير الطاقة تقريبًا مع مكعب السرعة.
بالنسبة لمروحة الطرد المركزي الصناعية التي تعمل بسرعة 50 هرتز، يمثل تقليل السرعة إلى 45 هرتز نسبة سرعة تبلغ 0.90. نسبة الطاقة النظرية تقريبًا:
P₂ / P₁ ≈ (45 / 50)³ = 0.729
وهذا يعني أن قوة المروحة النظرية يمكن أن تنخفض إلى ما يقرب من 73% من القيمة الأصلية، على الرغم من أن التوفير الفعلي يعتمد على منحنى النظام، وكفاءة المحرك، وخسائر النقل، ونقطة التشغيل. لذلك يجب على المهندسين قياس النظام بعد التعديل بدلاً من افتراض أن القيمة النظرية ستتحقق دائمًا.
يعد تلوث المكره مصدرًا آخر يتم تجاهله لفقد الطاقة في مروحة الطرد المركزي الصناعية. يمكن أن يتراكم الغبار أو رذاذ الزيت أو الألياف أو جزيئات المعالجة على الشفرات ويغير المظهر الديناميكي الهوائي. يمكن أن تؤدي الرواسب الثقيلة أيضًا إلى خلق خلل في التوازن وزيادة الاهتزاز وتحمل الأحمال.
قبل تعديل مروحة الطرد المركزي الصناعية، قم بفحص المكره من خلال باب الوصول أو بعد العزل والقفل المناسبين. تحقق من تراكم الغبار والتآكل والتآكل والشفرات التالفة والرواسب المتركزة على جانب واحد من العجلة. في أحد الأمثلة العملية، أظهرت مروحة شفط الغبار اهتزازًا متزايدًا وانخفاضًا في تدفق الهواء بعد عدة أشهر من التشغيل. أدى تنظيف المكره إلى استعادة تدفق الهواء وتقليل الاهتزاز دون تغيير المحرك أو غلاف المروحة.
لا تعمل مروحة الطرد المركزي الصناعية بشكل مستقل عن نظام مجاري الهواء. عندما تصبح المرشحات مسدودة، تتراكم المواد في القنوات، أو يكون ترتيب الأكواع سيئًا، أو تكون المخمدات مغلقة جزئيًا، وتزداد مقاومة النظام ويجب أن تولد المروحة المزيد من الضغط.
يجب أن يشمل الفحص الميداني المفيد المرشحات، وتحولات مجاري الهواء، والأكواع، وكواتم الصوت، والمخمدات، والمبادلات الحرارية، وأجهزة غسل الغاز، وفتحات التفريغ. إذا كان لدى الفلتر انخفاض ضغط أعلى بكثير من حالته النظيفة، فإن استبدال الفلتر أو تنظيفه قد يوفر طاقة أكثر من تعديل مروحة الطرد المركزي الصناعية نفسها. وهذا مهم بشكل خاص في أنظمة جمع الغبار حيث تزداد مقاومة المرشح تدريجيًا أثناء التشغيل العادي.
تحتوي كل مروحة طرد مركزي صناعية على منحنى أداء يوضح العلاقة بين تدفق الهواء والضغط والسرعة والكفاءة. يجب مقارنة ظروف التشغيل الفعلية مع منحنى مروحة الشركة المصنعة كلما توفرت بيانات تشغيل موثوقة.
لنفترض أن مروحة الطرد المركزي الصناعية تم تصميمها لـ 25000 متر مكعب/ساعة عند 1800 باسكال ولكنها تنتج حاليًا 19000 متر مكعب/ساعة عند 2300 باسكال. قد يشير الفرق إلى زيادة مقاومة النظام، أو إعدادات المثبط غير الصحيحة، أو تغيير في ظروف العملية، أو نقطة تشغيل بعيدة عن أفضل منطقة كفاءة للمروحة. إن مجرد تركيب محرك أكبر لن يحل المشكلة الأساسية. يجب أولاً تحليل النظام لتحديد سبب تحول نقطة التشغيل.
خذ بعين الاعتبار مروحة الطرد المركزي الصناعية الموجودة المستخدمة لاستخراج الغبار في ورشة معالجة المعادن. تم تشغيل المروحة بواسطة محرك بقدرة 30 كيلووات، وتعمل حوالي 6000 ساعة سنويًا. أظهرت القياسات أن العملية تتطلب حوالي 18,000 متر مكعب/ساعة، بينما كانت المروحة تنتج حوالي 22,000 متر مكعب/ساعة. تم إغلاق مخمد المخرج جزئيًا للتحكم في تدفق الهواء الزائد.
قام المصنع بتركيب VFD وضبط سرعة مروحة الطرد المركزي الصناعية لتتناسب مع تدفق الهواء المطلوب. بعد التشغيل، تم الحفاظ على تدفق الهواء بالقرب من قيمة العملية المطلوبة بينما انخفضت قوة المحرك بشكل كبير. وينبغي حساب التوفير الفعلي من كيلوواط المقاس قبل التعديل وبعده. على سبيل المثال، إذا انخفض متوسط الطاقة المدخلة من 24 كيلووات إلى 16 كيلووات، ينخفض استهلاك الكهرباء السنوي تقريبًا:
(24 - 16) × 6,000 = 48,000 كيلووات ساعة/سنة
يوضح هذا المثال أيضًا سبب كون قياس قوة المحرك الفعلية أكثر فائدة من تقدير التوفير من سعة لوحة اسم المحرك فقط.
لا يعني تحسين الطاقة ببساطة إبطاء مروحة الطرد المركزي الصناعية قدر الإمكان. يمكن أن يؤدي تدفق الهواء غير الكافي إلى ضعف التقاط الدخان، أو زيادة تركيز الغبار، أو عدم استقرار ضغط الفرن، أو ارتفاع درجة الحرارة، أو الفشل في تلبية المتطلبات البيئية.
عند ضبط مروحة الطرد المركزي الصناعية، يجب على المهندسين تحديد الحد الأدنى المقبول من تدفق الهواء والضغط بناءً على العملية الفعلية. بالنسبة لتهوية العادم المحلية، على سبيل المثال، يجب أن يظل أداء الالتقاط مناسبًا عند غطاء المحرك. بالنسبة لتطبيقات الغلايات أو الأفران، قد يكون ضغط الفرن ومتطلبات الاحتراق أكثر أهمية من مجرد تقليل تدفق الهواء.
تؤثر الحالة الميكانيكية أيضًا على كفاءة نظام مروحة الطرد المركزي الصناعية. يمكن أن تؤدي المحامل البالية، وسوء التشحيم، وعدم محاذاة العمود، وانزلاق الحزام، وشد الحزام بشكل غير صحيح، ومشاكل الاقتران إلى زيادة الخسائر الميكانيكية والاهتزاز.
بالنسبة لأنظمة مراوح الطرد المركزي الصناعية التي تعمل بالحزام، يجب على الفنيين التحقق من حالة الحزام وتوتره والتحقق من محاذاة البكرة. بالنسبة لتكوينات الدفع المباشر، يجب التحقق من محاذاة العمود وحالة المحمل وكفاءة المحرك. لا ينبغي إلقاء اللوم تلقائيًا على المحرك الذي يسحب تيارًا غير طبيعي؛ قد يكون السبب الحقيقي هو حمل المروحة الزائد أو مقاومة النظام أو الاحتكاك الميكانيكي أو ظروف التشغيل.
في بعض الحالات، تكون مروحة الطرد المركزي الصناعية الموجودة كبيرة الحجم بشكل أساسي أو تحتوي على تصميم دافع لا يتطابق مع العملية الحالية. إذا كانت المروحة تعمل بشكل مستمر بعيدًا عن منطقة التشغيل الفعالة، فقد لا يوفر الاختناق المتكرر وتعديلات السرعة سوى حل جزئي.
يمكن التفكير في استبدال مروحة الطرد المركزي الصناعية عندما تكون المروحة الموجودة بها تآكل شديد، أو ضعف الكفاءة الديناميكية الهوائية، أو مواد غير مناسبة، أو قدرة ضغط زائدة، أو سعة أعلى بكثير من المتطلبات الفعلية. يجب اختيار البديل باستخدام تدفق الهواء المُقاس وضغط النظام بدلاً من مجرد مطابقة قوة المحرك الموجودة.
قبل تعديل مروحة الطرد المركزي الصناعية، يمكن لمهندسي المصانع استخدام التسلسل التالي:
قياس تدفق الهواء الفعلي والضغط الساكن.
سجل طاقة إدخال المحرك والتيار.
سجل سرعة المروحة وموضع المخمد.
افحص المكره بحثًا عن الغبار والتآكل والتآكل.
تحقق من فقدان ضغط المرشح والقناة.
قارن ظروف التشغيل الفعلية مع منحنى أداء المروحة.
تحديد ما إذا كانت المروحة كبيرة الحجم.
تقييم التحكم في سرعة VFD حيثما أمكن ذلك.
تحقق من المحرك والمحامل والأحزمة والوصلات ومحاذاة العمود.
إعادة قياس تدفق الهواء والضغط والطاقة بعد التعديل.
النهج الأكثر فعالية هو التعامل مع مروحة الطرد المركزي الصناعية كجزء من نظام معالجة الهواء بأكمله وليس كآلة معزولة. في العديد من المصانع، يمكن تحقيق وفورات كبيرة من خلال التحكم بشكل أفضل في نقطة التشغيل، وتقليل مقاومة النظام، والتنظيف المنتظم للمكره، وتنظيم السرعة المناسبة دون استبدال المروحة على الفور.
بالنسبة للمحطات التي تحتوي على معدات تهوية أو عادم تعمل بشكل مستمر، فإن حتى التخفيض الطفيف في الطاقة يمكن أن يتراكم إلى وفورات سنوية كبيرة. يجب أن توفر مروحة الطرد المركزي الصناعية المحسنة بشكل صحيح تدفق الهواء والضغط الذي تتطلبه العملية فقط، بأقل استهلاك عملي للطاقة، مع الحفاظ على التشغيل الآمن والمستقر.